


下一步 · 大管径轨道焊接
FXM-G219重型导轨式轨道焊接系统
分体框架坡口加工≥φ219mm管道后,FXM-G219导轨式MIG/MAG轨道焊接机完成环焊缝焊接。12/24区分区控制,适用于全位置5G焊接。
FYID-Feiyide
| 型号 | 价格(美元) |
|---|---|
| YDP89-E | $2,420.00 USD |
| YDP168-E | $2,750.00 USD |
| YDP219-E | $3,080.00 USD |
| YDP273-E | $3,190.00 USD |
| YDP325-E | $3,520.00 USD |
| YDP377-E | $3,740.00 USD |
| YDP426-E | $4,290.00 USD |
| YDP457-E | $4,730.00 USD |
| YDP508-E | $5,170.00 USD |
| YDP560-E | $5,500.00 USD |
| YDP610-E | $5,940.00 USD |
| YDP660-E | $6,600.00 USD |
| YDP711-E | $6,930.00 USD |
| YDP762-E | $7,700.00 USD |
| YDP813-E | $8,910.00 USD |
| YDP863-E | $9,240.00 USD |
| YDP914-E | $10,230.00 USD |
| YDP1066-E | $16,500.00 USD |
| YDP1230-E | $18,040.00 USD |
EXW 出厂价,不含运费、税费及关税。
无法加载取货服务可用情况


| 型号 | 管道外径 OD | 标准壁厚 | 重载刀架配置 |
|---|---|---|---|
| YDP89-E | 20–89 mm | ≤20 mm | — |
| YDP168-E | 50–168 mm | ≤30 mm | ≤50 mm |
| YDP219-E | 69–219 mm | ≤30 mm | ≤50 mm |
| YDP273-E | 123–273 mm | ≤30 mm | ≤75 mm |
| YDP325-E | 157–325 mm | ≤30 mm | ≤75 mm |
| YDP377-E | 227–377 mm | ≤30 mm | ≤110 mm |
| YDP426-E | 273–426 mm | ≤30 mm | ≤110 mm |
| YDP457-E | 307–457 mm | ≤30 mm | ≤110 mm |
| YDP508-E | 358–508 mm | ≤30 mm | ≤110 mm |
| YDP560-E | 410–560 mm | ≤30 mm | ≤110 mm |
| YDP610-E | 460–610 mm | ≤30 mm | ≤110 mm |
| YDP660-E | 510–660 mm | ≤30 mm | ≤110 mm |
| YDP711-E | 560–711 mm | ≤30 mm | ≤110 mm |
| YDP762-E | 610–762 mm | ≤30 mm | ≤110 mm |
| YDP813-E | 660–813 mm | ≤30 mm | ≤110 mm |
| YDP863-E | 710–863 mm | ≤30 mm | ≤110 mm |
| YDP914-E | 762–914 mm | ≤30 mm | ≤110 mm |
| YDP1066-E | 914–1066 mm | ≤30 mm | ≤110 mm |
| YDP1230-E | 1066–1230 mm | ≤30 mm | ≤110 mm |
按实际外径、壁厚和刀具需求选型。H1/H2为液压站选配;H2适用于≥1200 mm大规格机型,需技术确认。
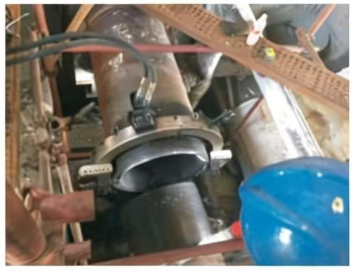
分体框架管道切割坡口机(又称夹壳式切割机)专为解决一个问题而设计:管端无法进入。阀门、支架、设备接管嘴和钢结构件经常阻挡端入式切割工具——当开口端没有畅通路径时,轨道管道切割机或管锯无法夹持在管端。分体框架机器横向打开,沿管道长度任意位置包裹管道,闭合并锁紧在管道外径上,原位对管道进行加工。
该机器全程采用冷切割:旋转刀具滑台携带切割/坡口刀片绕管道圆周运动,管道保持静止。冷切割避免了火焰切割产生的热影响区、热变形和硬化,特别适用于合金钢、不锈钢和铬钼钢管道,热处理可能使焊接程序资质失效。
坡口形式由刀具选择和滑台配置根据焊接工艺规程(WPS)确定。V形、U形、Y形、复合V形、复合U形、法兰端面加工和内孔镗削均可通过夹持管道前选择正确的刀片和滑台组合来实现。分体框架机器是重壁工业管道FXT40 Pro + K系列或FXM-G219导轨式轨道焊接前的上游工序。
驱动类型根据应用条件选择。电动机是受控工业环境的标准配置。气动驱动(非现售)适用于ATEX / IECEx危险区域,该区域存在动火许可或电机火花点火风险。液压驱动适用于厚壁大管径管道的持续重载作业。伺服驱动(非现售)提供可编程进给速度,用于需要记录坡口角度一致性以进行规程认证WPS开发的场合。驱动选择应遵循现场EHS规定和项目危险区域分类。
可在管道运行段任何可进入点处打开。无需管端进入空间。适用于已安装集管、橇装管道、阀门更换、在役管线修复及需在原位切割和准备管线的连接作业。
机械加工,而非热切割。无热影响区,切割面无氧化,坡口面合金钢无硬化。加工出符合WPS钝边和角度公差要求的坡口面,无需额外打磨。
V形、U形、Y形、复合V形、复合U形、法兰端面加工和内孔镗削通过刀具刀片和滑台选择来配置。一台机器覆盖项目WPS的完整坡口库——不同管径之间无需更换刀具,只需更换刀片。
YDP89-E至YDP1230-E的型号范围覆盖3/4英寸至48英寸(20mm至1230mm)管道外径。订购前请对照所选型号确认确切外径和管道等级——壁厚影响滑台选择。
液压驱动适用于ATEX / IECEx分类作业区域,该区域电动机需要额外许可。驱动选择遵循现场EHS分类和动火许可规定。
机械切割产生的坡口角度和钝边在各接头间几何一致——这是ASME第IX节、API 1104和EN ISO 15614规程认证的先决条件。伺服驱动(非现售)选项支持记录进给速度以实现WPS可追溯性。
重壁管焊接(壁厚 > 2.5mm)在轨道TIG焊接前需要预备坡口槽。没有适当的坡口准备,电弧无法到达接头根部,焊接熔池无法填充深度,将产生根部焊道缺陷——未熔合、未焊透。坡口几何形状必须与WPS匹配:标准工艺管道用V形坡口(碳钢每侧35–37.5°),熔池黏度较高的不锈钢用更大角度,重壁管用U形坡口(V形坡口需要过量填充量时)。
重壁管轨道TIG焊接的标准准备工作流程为:
端入式切割机(包括CM系列行星式切割机)需要畅通的管端进入空间才能夹持。在已安装管道中,管端几乎总是被阀门、支架、法兰或设备接管嘴所阻挡。分体框架机器在任何可进入点处绕管道打开,无需管端进入空间。它是大多数现场修复、连接和在役管线作业的正确工具。
电动机是标准配置,适用于大多数受控工业环境。对于ATEX / IECEx 1区或2区分类区域(电动机需要额外动火许可),选择液压驱动。伺服驱动(非现售)用于规程认证中WPS可追溯性需要记录进给速度的场合。订购前请与您的HSE部门确认现场危险区域分类。
坡口角度通过刀片选择来配置。标准工艺管道焊接对碳钢使用每侧30–37.5°的单面V形坡口(总包角60–75°),不锈钢每侧37.5–45°。U形坡口和复合坡口配置通过刀具滑台和刀片组合来设置。订购时提供您的WPS坡口规格,我们将确认正确的刀片套件。
可以。冷机械加工优于铬钼合金钢的火焰切割,因为热切割会在坡口面产生硬化热影响区,焊接前必须通过打磨去除。分体框架冷切割至成品坡口几何形状,对母材无热影响。
请注明管道外径、壁厚(或管道等级)、材料、所需坡口形式和现场驱动类型(电动/液压)。我们将确认正确的YDP型号、滑台配置和刀片选择。对于非标准外径或超出标准滑台范围的厚壁管道,请提供完整管道规格,我们将报价定制配置。