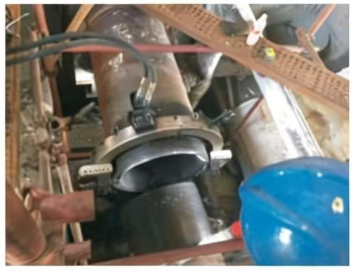
Сверхмощный орбитальный сварочный аппарат гусеничного типа FXM-G219
После снятия фаски на трубах ≥ φ219 мм, FXM-G219 гусеничный MIG/MAG орбитальный Сварщик завершает кольцевую сварку. 12/24-зонное разделение сварных швов 5G во всех положениях.
FYID-Feiyide
| Модель | Цена (USD) |
|---|---|
| YDP89-E | $2,420.00 USD |
| YDP168-E | $2,750.00 USD |
| YDP219-E | $3,080.00 USD |
| YDP273-E | $3,190.00 USD |
| YDP325-E | $3,520.00 USD |
| YDP377-E | $3,740.00 USD |
| YDP426-E | $4,290.00 USD |
| YDP457-E | $4,730.00 USD |
| YDP508-E | $5,170.00 USD |
| YDP560-E | $5,500.00 USD |
| YDP610-E | $5,940.00 USD |
| YDP660-E | $6,600.00 USD |
| YDP711-E | $6,930.00 USD |
| YDP762-E | $7,700.00 USD |
| YDP813-E | $8,910.00 USD |
| YDP863-E | $9,240.00 USD |
| YDP914-E | $10,230.00 USD |
| YDP1066-E | $16,500.00 USD |
| YDP1230-E | $18,040.00 USD |
Цена EXW с завода, без доставки, налогов и пошлин.
Не удалось загрузить сведения о доступности самовывоза

| Модель | Наружный диаметр трубы | Стандартная стенка | Усиленная оснастка |
|---|---|---|---|
| YDP89-E | 20–89 mm | ≤20 mm | — |
| YDP168-E | 50–168 mm | ≤30 mm | ≤50 mm |
| YDP219-E | 69–219 mm | ≤30 mm | ≤50 mm |
| YDP273-E | 123–273 mm | ≤30 mm | ≤75 mm |
| YDP325-E | 157–325 mm | ≤30 mm | ≤75 mm |
| YDP377-E | 227–377 mm | ≤30 mm | ≤110 mm |
| YDP426-E | 273–426 mm | ≤30 mm | ≤110 mm |
| YDP457-E | 307–457 mm | ≤30 mm | ≤110 mm |
| YDP508-E | 358–508 mm | ≤30 mm | ≤110 mm |
| YDP560-E | 410–560 mm | ≤30 mm | ≤110 mm |
| YDP610-E | 460–610 mm | ≤30 mm | ≤110 mm |
| YDP660-E | 510–660 mm | ≤30 mm | ≤110 mm |
| YDP711-E | 560–711 mm | ≤30 mm | ≤110 mm |
| YDP762-E | 610–762 mm | ≤30 mm | ≤110 mm |
| YDP813-E | 660–813 mm | ≤30 mm | ≤110 mm |
| YDP863-E | 710–863 mm | ≤30 mm | ≤110 mm |
| YDP914-E | 762–914 mm | ≤30 mm | ≤110 mm |
| YDP1066-E | 914–1066 mm | ≤30 mm | ≤110 mm |
| YDP1230-E | 1066–1230 mm | ≤30 mm | ≤110 mm |
Выбирайте по фактическому OD, стенке и оснастке. H1/H2 — дополнительные гидростанции; H2 для крупных моделей ≥1200 мм, после технической проверки.
Раскладной корпус открывается вокруг трубы в любом месте трассы, закрывается на замки и обеспечивает холодную резку. или скосы на месте — без доступа к концу трубы. Создан для нефтеперерабатывающих, химических, котельных, и ремонтные работы в полевых условиях, куда не может добраться стандартная торцевая фреза. V/U/Y/сложный скос. Электрический, пневматический (не предлагается) или гидравлический привод.
Машина для резки труб и снятия фасок с разъемной рамой (также называемая грейферным резаком) предназначен для одной проблемы: конец трубы недоступен. Арматура, опоры, оборудование сопла и стальные конструкции часто блокируют концевые режущие инструменты — орбитальный труборез или труборез не могут зажать конец трубы, если нет свободного пути с открытого конца. Машина с разделенной рамой открывается сбоку, обхватывает трубу при в любой точке по длине, закрывается и фиксируется на наружном диаметре трубы и обрабатывает трубу на месте.
В станке используется холодная резка: вращающийся суппорт инструмента осуществляет резку/ вставку для снятия фаски по окружности трубы, пока труба остается неподвижной. Холодный резка позволяет избежать зон термического воздействия, термической деформации и затвердевания пламени. резка создает, особенно на трубах из легированной стали, нержавеющей стали и хромомолибденовой стали, где термическая обработка может привести к аннулированию аттестации процедуры сварки.
Форма фаски определяется выбором инструмента и конфигурацией суппорта относительно сварки. спецификация процедуры (WPS). V, U, Y, компаунд V, компаунд U, облицовка фланца и внутреннее растачивание достижимо путем выбора правильной комбинации пластины и ползуна. перед тем, как закрепить трубу. Машина с разделенной рамой является предварительным шагом перед FXT40 Pro + K-series или орбитальная сварка трекового типа FXM-G219 на толстостенных промышленных трубах.
Тип привода выбирается по условиям применения. Электродвигатели являются стандартными для контролируемые промышленные среды. Пневматические приводы подходят для опасных зон, классифицированных в соответствии с ATEX / IECEx, где требуется разрешение на проведение огневых работ или искровое возгорание двигателя. Гидравлические приводы справляются с длительными тяжелыми нагрузками на толстостенных трубах большого диаметра. Сервоприводы (не предлагается) обеспечивают программируемую скорость подачи и используются там, где угол скоса постоянен. должны быть задокументированы для разработки WPS с квалификацией кода. Выбор привода должен следовать правила ОСЗТ на объекте и классификация опасных зон проекта.
Открывается вокруг трубы в любой доступной точке трассы. Нет доступа к концу трубы требуется. Правильный инструмент для установки коллекторов, салазок, замены клапанов, ремонт линий в процессе эксплуатации и врезки, при которых линия разрезается и подготавливается к установке.
Механическая обработка, а не термическая резка. Отсутствие зоны термического влияния, отсутствие окисления на поверхности реза, отсутствие закалки легированной стали на скошенной поверхности. Создает скошенную поверхность, которая соответствует Допуски на торцевую поверхность и углы WPS без дополнительной шлифовки.
Настраиваются V, U, Y, соединение V, соединение U, облицовка фланца и внутреннее растачивание. путем вставки инструмента и выбора слайда. Одна машина покрывает всю библиотеку фасок за проект WPS — нет необходимости менять инструмент при выборе размера трубы, просто вставьте замену.
Модельный ряд от YDP89-E до YDP1230-E охватывает 0.787″ до 48.425″ (от 20 мм до 1230 мм) наружный диаметр трубы. Подтвердите точный OD и график для выбранной модели перед заказ — Толщина стенки влияет на выбор слайдов.
Пневматические и гидравлические приводы для рабочих зон, классифицированных по ATEX / IECEx, где используются электрические двигатели требуют дополнительных разрешений. Выбор привода соответствует классификации EHS на объекте. и правила получения разрешений на огневые работы.
Угол скоса и нижняя грань, полученные в результате машинной резки, геометрически согласованы. поперек суставов — необходимое условие для квалификации процедуры согласно ASME Разделу IX, API 1104 и EN ISO 15614. Опция сервопривода (не предлагается) поддерживает документированные скорости подачи для Отслеживаемость WPS.
Для сварки толстостенных труб (стенка > 2,5 мм) перед орбитальной сваркой требуется подготовить фасочную канавку. TIG сварка. Без надлежащей подготовки фаски электрическая дуга не сможет достичь корня детали. шов, сварочная ванна не может заполнить всю глубину, а дефекты корневого прохода — отсутствие слияния, неполное проникновение — результат. Геометрия фаски должна соответствовать WPS: V-образный паз для стандартная технологическая труба (35–37,5° с каждой стороны, углеродистая сталь), больший угол для нержавеющей стали сталь, где вязкость ванны выше, U-образная канавка для толстостенных материалов, где V-образная канавка могла бы требуют чрезмерного объема наполнителя.
Стандартный рабочий процесс подготовки к толстостенной орбитальной сварке TIG:
Фрезы с торцевым входом (включая планетарные фрезы серии CM) требуют беспрепятственного доступа. доступ к концу трубы для зажима. В установленных трубопроводах конец трубы почти всегда заблокирован клапаном, опорой, фланцем или патрубком оборудования. Машина с разделенной рамой открывается вокруг трубы в любой доступной точке, не требуя торцевого доступа. Это подходящий инструмент для большинства ремонтных работ, врезок и работ в процессе эксплуатации.
Электродвигатели являются стандартными и подходят для большинства контролируемых промышленных сред. Выберите пневматические (не предлагается) или гидравлические приводы для зон, классифицированных по ATEX / IECEx, зоны 1 или 2, где электродвигатели требуют дополнительного разрешения на проведение огневых работ. Сервоприводы (не предлагается) используются там, где Документация по скорости подачи необходима для отслеживания WPS при квалификации процедуры. Перед этим подтвердите классификацию опасной зоны вашего объекта в отделе HSE. указав диск.
Угол скоса настраивается выбором пластины. В стандартном процессе сварки труб используется одинарный V-образный скос под углом 30–37,5°; на каждую сторону (общий угол 60–75°) для углеродистой стали и 37,5–45°; на сторону для нержавеющей стали. Конфигурации с U-образным пазом и составным скосом настраиваются комбинацией суппорта и пластины. Укажите спецификацию фаски WPS при заказе, и мы подтвердим правильный пакет вставки.
Да. Холодная обработка стали предпочтительнее газовой резки хромомолибденовой стали, поскольку Термическая резка создает закаленную зону термического влияния на скосе, которую необходимо удаляется шлифовкой перед сваркой. Разъемная рама для холодной резки до готовой фаски геометрия без термического воздействия на основной металл.
Укажите наружный диаметр трубы, толщину стенки (или форму трубы), материал, требуемую форму фаски, и тип привода площадки (электрический/пневматический (не предлагается)/гидравлический). Мы подтвердим правильность Модель YDP, конфигурация слайдов и выбор вставки. Для нестандартных ОД или толстостенная труба за пределами стандартного диапазона слайдов, предоставьте полную спецификацию трубы и мы предложим пользовательскую конфигурацию.