Passer aux informations produits
1 de 5

FYID-Feiyide

FYID YDP | Découpe et chanfreinage à cadre divisé | Ø20–1230 mm

FYID YDP | Découpe et chanfreinage à cadre divisé | Ø20–1230 mm

Prix habituel $10,230.00
Prix habituel Prix promotionnel $10,230.00
En vente Épuisé
Frais d'expédition calculés à l'étape de paiement.
Model

Modèles et prix

ModèlePrix (USD)
YDP89-E$2,420.00 USD
YDP168-E$2,750.00 USD
YDP219-E$3,080.00 USD
YDP273-E$3,190.00 USD
YDP325-E$3,520.00 USD
YDP377-E$3,740.00 USD
YDP426-E$4,290.00 USD
YDP457-E$4,730.00 USD
YDP508-E$5,170.00 USD
YDP560-E$5,500.00 USD
YDP610-E$5,940.00 USD
YDP660-E$6,600.00 USD
YDP711-E$6,930.00 USD
YDP762-E$7,700.00 USD
YDP813-E$8,910.00 USD
YDP863-E$9,240.00 USD
YDP914-E$10,230.00 USD
YDP1066-E$16,500.00 USD
YDP1230-E$18,040.00 USD

Prix EXW départ usine, hors transport, taxes et droits de douane.

Afficher tous les détails

Sélection complète des modèles

ModèleDiamètre extérieur du tubeParoi standardOutillage renforcé
YDP89-E20–89 mm≤20 mm—
YDP168-E50–168 mm≤30 mm≤50 mm
YDP219-E69–219 mm≤30 mm≤50 mm
YDP273-E123–273 mm≤30 mm≤75 mm
YDP325-E157–325 mm≤30 mm≤75 mm
YDP377-E227–377 mm≤30 mm≤110 mm
YDP426-E273–426 mm≤30 mm≤110 mm
YDP457-E307–457 mm≤30 mm≤110 mm
YDP508-E358–508 mm≤30 mm≤110 mm
YDP560-E410–560 mm≤30 mm≤110 mm
YDP610-E460–610 mm≤30 mm≤110 mm
YDP660-E510–660 mm≤30 mm≤110 mm
YDP711-E560–711 mm≤30 mm≤110 mm
YDP762-E610–762 mm≤30 mm≤110 mm
YDP813-E660–813 mm≤30 mm≤110 mm
YDP863-E710–863 mm≤30 mm≤110 mm
YDP914-E762–914 mm≤30 mm≤110 mm
YDP1066-E914–1066 mm≤30 mm≤110 mm
YDP1230-E1066–1230 mm≤30 mm≤110 mm

Choisissez selon le diamètre réel, la paroi et les outils. H1/H2 sont des groupes hydrauliques en option; H2 pour les grands modèles ≥1200 mm, après validation technique.

Préparation des tuyaux · biseautage sur le terrain · clapet à cadre divisé

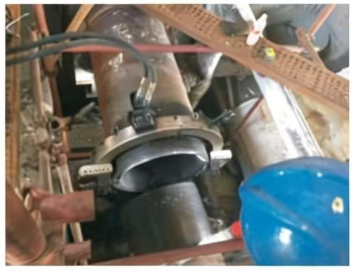
Machine de découpe et de chanfreinage de tuyaux à cadre divisé.

Le corps à clapet s'ouvre autour du tuyau n'importe où dans le parcours, se verrouille et permet de couper la charcuterie. ou biseaux en place — sans accès aux extrémités des tuyaux. Construit pour les raffineries, les produits chimiques, les chaudières, et les travaux de réparation sur le terrain là où le coupeur d'entrée standard ne peut pas atteindre. V / U / Y / biseau composé. Entraînement électrique, pneumatique (non proposé) ou hydraulique.

FCA Luoyang · devis ciblé sur demande — spécifiez le diamètre extérieur du tuyau, le type d'entraînement et la forme du biseau
Modèles YDP89-E / YDP168-E / YDP219-E / YDP273-E / YDP325-E / YDP377-E / YDP426-E / YDP457-E / YDP508-E / YDP560-E / YDP610-E / YDP660-E / YDP711-E / YDP762-E / YDP813-E / YDP863-E / YDP914-E / YDP1066-E / YDP1230-E
OD du tuyau 0.787″ à 48.425″ (20 mm à 1 220 mm) couvert sur toute la gamme
Formes de biseau V · U · O · composé V · composé U · bride face · alésage interne
Drives Électriques · hydraulique
Garantie 12 mois sur toute la machine
01 / Qu'est-ce que c'est

Une machine à clapet à châssis divisé qui s'ouvre autour du tuyau installé pour la coupe à froid et la préparation du chanfrein sur place.

La machine de découpe et de chanfreinage de tubes à châssis divisé (également appelée coupe-coquille) est conçu pour un problème : l’extrémité du tuyau n’est pas accessible. Vannes, supports, équipements les buses et les structures en acier bloquent régulièrement les outils de coupe à entrée d'extrémité - une orbitale un coupe-tube ou une scie à tube ne peut pas serrer l'extrémité du tuyau lorsqu'il n'y a pas de chemin dégagé de l'extrémité ouverte. La machine à châssis divisé s'ouvre latéralement et s'enroule autour du tuyau à n'importe quel point sur sa longueur, se ferme et se verrouille sur le diamètre extérieur du tuyau, et usine le tuyau en place.

La machine utilise la coupe à froid partout : un chariot à outils rotatif transporte la coupe/ insert biseauté autour de la circonférence du tuyau tandis que le tuyau reste stationnaire. Froid la découpe évite les zones affectées par la chaleur, la distorsion thermique et le durcissement de la flamme la coupe crée, en particulier sur les tuyaux en acier allié, en acier inoxydable et en chrome-molybdène où un traitement thermique peut invalider la qualification du mode opératoire de soudage.

La forme du biseau est déterminée par la sélection de l'outil et la configuration du coulisseau par rapport au soudage. spécification de procédure (WPS). V, U, Y, composé V, composé U, face de bride et Les alésages internes sont tous réalisables en sélectionnant la bonne combinaison de plaquette et de coulisseau. avant de serrer sur le tuyau. La machine split-frame est l'étape en amont avant FXT40 Pro + K-series ou soudage orbital sur rail FXM-G219 sur canalisations industrielles à parois épaisses.

Sélection de l'entraînement : électrique, pneumatique (non proposé), hydraulique ou servo

Le type de lecteur est sélectionné en fonction des conditions d'application. Les moteurs électriques sont standard pour environnements industriels contrôlés. Les entraînements pneumatiques (non proposé) conviennent aux zones dangereuses classées sous ATEX / IECEx lorsqu'un permis de travail à chaud ou un allumage par étincelle du moteur est un problème. Les entraînements hydrauliques supportent une charge lourde et continue sur des tuyaux à paroi épaisse et de grand diamètre. Les servomoteurs offrent des vitesses d'avance programmables et sont utilisés là où la cohérence de l'angle de biseau doit être documenté pour le développement WPS qualifié par le code. La sélection du lecteur devrait suivre les règles EHS du site et la classification des zones dangereuses du projet.

02 / Capacités clés

Qu'est-ce qui définit le biseautage à cadre divisé dans des conditions de terrain.

Accès sur place

S'ouvre autour du tuyau à n'importe quel point accessible le long du parcours. Pas d'accès à l'extrémité du tuyau requis. Outil correct pour les collecteurs installés, la tuyauterie des patins, les remplacements de vannes, les réparations de lignes en service et les raccordements où la ligne est coupée et préparée en position.

Découpe à froid

Usinage, pas découpe thermique. Pas de zone affectée thermiquement, pas d'oxydation au niveau de la face coupée, pas de durcissement de l'acier allié à la surface du biseau. Produit une face biseautée qui répond Tolérances de face et d'angle de racine WPS sans meulage supplémentaire.

Formulaires multi-biseaux

V, U, Y, composé V, composé U, face de bride et alésage interne sont configurés par insertion d'outil et sélection de diapositives. Une machine couvre toute la bibliothèque de biseaux pour un projet WPS - aucun changement d'outil entre les tailles de tuyaux, il suffit d'insérer le changement.

Tous les diamètres extérieurs des tuyaux standards

La gamme de modèles allant du YDP89-E au YDP1230-E couvre 0.787″ à 48.425″ (20 mm à 1230 mm) diamètre extérieur du tuyau. Confirmez le diamètre extérieur exact et le calendrier par rapport au modèle sélectionné avant commande — l'épaisseur de la paroi affecte la sélection des diapositives.

Conduits pour zones dangereuses

Entraînements pneumatiques (non proposé) et hydrauliques pour zones de travail classées ATEX / IECEx où les moteurs nécessitent une autorisation supplémentaire. La sélection du variateur suit la classification EHS du site et les règles relatives aux permis de travail à chaud.

Prend en charge la qualification WPS

L'angle de biseau et la face de racine produits par la découpe à la machine sont géométriquement cohérents à travers les articulations - une condition préalable à la qualification de procédure en vertu de la section IX de ASME, API 1104 et EN ISO 15614. L'option de servomoteur prend en charge les vitesses d'avance documentées pour Traçabilité WPS.

03 / Workflow

Là où se situe le chanfreinage à cadre divisé dans le processus de soudage orbital.

Le soudage de tuyaux à paroi épaisse (paroi > 2,5 mm) nécessite une rainure en biseau préparée avant le soudage orbital. TIG soudage. Sans une préparation adéquate du biseau, l'arc électrique ne peut pas atteindre la racine du le joint, le bain de soudure ne peut pas remplir la profondeur et les défauts de passage de racine — manque de fusion, pénétration incomplète — résultat. La géométrie du biseau doit correspondre au WPS : rainure en V pour tuyau de traitement standard (35 à 37,5° par côté, acier au carbone), angle plus grand pour l'acier inoxydable acier où la viscosité de la piscine est plus élevée, rainure en U pour les parois épaisses où une rainure en V serait nécessitent un volume de remplissage excessif.

Le flux de travail de préparation standard pour le soudage orbital TIG à parois épaisses est le suivant :

  1. Couper — Coupeuse à froid planétaire série CM (si l'extrémité du tuyau est accessible) ou un coupe-cadre divisé (si le tuyau est en place). Permet d'obtenir une section carrée.
  2. Biseau — Chanfreineuse à cadre divisé, configurée par WPS : angle de biseau, face de racine et forme de rainure (V / U / Y / composé). Face racine ≤ 1mm pour le soudage orbital TIG afin d'obtenir une pénétration à la racine.
  3. Nettoyer — Dégraisser les faces biseautées et le diamètre extérieur du tuyau adjacent (丙酮 / acétone ou isopropanol), retirer le film d'oxyde (brosse métallique inox sur inox et le titane ; disque de meulage sur acier au carbone). Obligatoire - l'huile, la peinture et l'oxyde sont les principales sources de porosité au niveau du passage radiculaire.
  4. Installation et virement de bord — Alignez les extrémités des tuyaux à l'intérieur de l'espace ≤ 0,5 mm, désalignement < 10% de l'épaisseur du mur. Pointez 3 à 4 points à espacement égal, en évitant les positions de début d'arc à 6 heures et à 12 heures.
  5. Soudure — Pinces à tête ouverte FXT40 Pro + K-series (φ20-325 mm) ou système de type chenille FXM-G219 (≥ φ219 mm). Passage racine avec AVC ; remplir et boucher passe avec programmation d'oscillation par zone.
04 / Spécifications techniques

Fiche technique pour l'approvisionnement - confirmer le modèle exact par diamètre extérieur du tuyau et mur.

Type de machine
Machine de découpe à froid et de chanfreinage à clapet à châssis divisé
Modèles
YDP89-E / YDP168-E / YDP219-E / YDP273-E / YDP325-E / YDP377-E / YDP426-E / YDP457-E / YDP508-E / YDP560-E / YDP610-E / YDP660-E / YDP711-E / YDP762-E / YDP813-E / YDP863-E / YDP914-E / YDP1066-E / YDP1230-E
Plage de diamètre extérieur des tuyaux
0.787″ à 48.425″ (20 mm à 1 220 mm) sur toute la gamme de modèles ; confirmer par modèle
Épaisseur de paroi
Glissières standard pour épaisseur de paroi commune ; glissières robustes pour tuyaux à paroi épaisse - à préciser à la commande
Processus de découpe
Usinage à froid — glissière d'outil rotative · aucune zone affectée par la chaleur · pas de distorsion thermique
Formes de biseau disponibles
V · U · O · composé V · composé U · bride face · alésage interne
Plage d'angle de biseau
Configurée par sélection d'insert par WPS ; norme 30-45° biseau unique ; confirmer par projet
Options d'entraînement
Moteur électrique · hydraulique
Matériaux
Acier au carbone · inoxydable 304 / 316L · alliage chrome-molybdène (P11 / P22 / P91) · duplex en acier inoxydable · alliage de titane
Utilisation en zone dangereuse
Entraînement pneumatique (non proposé) ou hydraulique pour zones classées ATEX / IECEx ; confirmer avec le site EHS
Ajustement aux normes
Préparation du biseau pour ASME B31.3 / B31.4 / B31.8 / Section IX · API 1104 – EN ISO 15614
Procédé de soudage en aval
FXT40 Pro + K-series (φ20-325mm) · Type de piste FXM-G219 (≥ φ219 mm) · ou manuel qualifié GTAW / SMAW
Garantie
12 mois pour toute la machine · plaquettes de coupe (consommables) exclues
05 / Questions courantes

Ce que demandent les acheteurs avant de commander.

Pourquoi un cadre divisé au lieu d'un cutter à entrée d'extrémité ?

Les fraises à entrée d'extrémité (y compris la fraise planétaire de la série CM) nécessitent un accès libre Accès à l'extrémité du tuyau à fixer. Dans la tuyauterie installée, l'extrémité du tuyau est presque toujours bloqué par une vanne, un support, une bride ou une buse d'équipement. La machine à châssis divisé s'ouvre autour du tuyau en tout point accessible, sans nécessiter d'accès aux extrémités. C'est le outil approprié pour la plupart des travaux de réparation sur site, de raccordement et de mise en service.

Quel type de lecteur dois-je choisir ?

Les moteurs électriques sont standards et couvrent la plupart des environnements industriels contrôlés. Choisissez entraînements pneumatiques (non proposé) ou hydrauliques pour zones classées ATEX / IECEx Zone 1 ou Zone 2 où les moteurs électriques nécessitent une autorisation supplémentaire pour les travaux à chaud. Les servomoteurs sont utilisés là où La documentation du débit d'alimentation est requise pour la traçabilité WPS dans la qualification des procédures. Confirmez la classification de zone dangereuse de votre site auprès de votre service HSE avant en spécifiant le lecteur.

Quel angle de biseau la machine peut-elle produire ?

L'angle de biseau est configuré par sélection d'insert. Le soudage de tuyaux de procédé standard utilise un biseau en V unique à 30-37,5° par côté (angle total inclus 60-75°) pour l'acier au carbone et 37,5-45°. par face pour l'inox. Configurations de rainure en U et de biseau composé sont configurés par la combinaison de coulisseau d'outil et d'insert. Fournissez vos spécifications de biseau WPS lors de la commande et nous confirmerons le bon emballage d’insertion.

Peut-il usiner des tuyaux en acier allié (P91, P22) ?

Oui. L'usinage à froid est préférable à l'oxycoupage sur l'acier allié au chrome-molybdène car la découpe thermique crée une zone durcie affectée par la chaleur au niveau de la face biseautée qui doit être éliminé par meulage avant le soudage. Les charcuteries à cadre divisé en biseau fini géométrie sans effets thermiques sur le métal de base.

Comment la sélection du modèle est-elle confirmée ?

Spécifiez le diamètre extérieur du tuyau, l'épaisseur de la paroi (ou la nomenclature du tuyau), le matériau, la forme de biseau requise, et type d'entraînement sur site (électrique/pneumatique (non proposé)/hydraulique). Nous confirmerons l'exactitude Modèle YDP, configuration des diapositives et sélection des inserts. Pour les OD non standard ou tuyau à paroi épaisse en dehors de la plage de coulissement standard, fournir les spécifications complètes du tuyau et nous citerons la configuration personnalisée.

→ Connexes

En amont et en aval dans le même workflow.

Contactez-nous pour obtenir un devis

Frequently asked questions

  • What is a split frame pipe cutting and beveling machine?

    A split frame pipe cutting and beveling machine (also known as a clamshell pipe cutter) is a portable, ring-style machine designed for on-site pipeline processing. Its unique split-type structure allows it to open and install around any part of a pipeline, making it ideal for pipes where the ends are inaccessible. It can perform cutting and beveling simultaneously or separately on various materials like carbon steel, stainless steel, and alloy steel.

  • What are the main advantages of using a clamshell split frame machine?

    The primary advantages include its on-site installation capability, cold cutting process (no heat-affected zone), and compact radial clearance. It eliminates the need to disassemble pipelines and is perfect for confined spaces like pipe galleries. By completing cutting and beveling in one operation, it significantly reduces downtime and improves efficiency in emergency repairs.

  • What pipe diameters and wall thicknesses can your split frame machines handle?

    Our split frame machines cover a wide processing range from 3/4" to 48" (Φ20mm to Φ1230mm). Depending on the model, we offer standard cutter holders for wall thicknesses up to 30mm and heavy-duty holders for ultra-thick pipes up to 110mm. We also provide non-standard custom designs for larger diameter pipelines upon request.

  • What are the available drive methods for the FYID split frame pipe cutter?

    We offer four versatile drive methods to suit different working environments: Electric: Convenient for standard power supply (220V). Pneumatic: Explosion-proof and safe for oil and gas environments. Hydraulic: Provides strong power and low noise for heavy-duty continuous operations. Servo: High-load bearing with high precision and low noise.

  • Is the split frame pipe machine safe for use in flammable and explosive environments?

    Yes. Our machine utilizes a cold cutting process that generates no sparks, no open flames, and no heat-affected zones (HAZ). When combined with a pneumatic drive, it is highly suitable for high-risk, flammable, and explosive environments such as oil refineries, gas pipelines, and chemical plants.

  • What types of pipe bevels can this machine produce?

    The FYID split frame machine is highly versatile, capable of processing V-type, U-type, Y-type, and compound bevels. It can also handle chamfering, edge cutting, and even raised face flange processing after welding. Standard tool angles include 0°, 30°, 37.5°, and 45°.

  • How does the split frame machine adapt to confined spaces?

    The machine is designed with a small radial clearance (low-profile design). For example, the 6" model requires only a small radial space to rotate, making it ideal for tight equipment rooms or underground pipe galleries where traditional large-scale machinery cannot fit.

  • What if the pipe is deformed or elliptical?

    We offer a specialized Roundness Compensation Cutter Holder. This accessory is designed to track the surface of deformed or elliptical pipes, ensuring a uniform bevel even on imperfectly round pipelines with a wall thickness up to 110mm.

  • What is the delivery schedule for standard and custom split frame machines?

    Standard models are typically shipped within 5-10 working days. For non-standard custom products tailored to specific technical requirements, the delivery period is usually 15-20 working days. We offer both international air (10-15 days) and sea freight (30-45 days) options.

  • What technical support and warranty do you provide for international customers?

    We provide a 12-month whole-machine warranty and lifetime technical support. Our team offers 7×18 hours online video support in English and Chinese. For major domestic cities, we offer on-site service within 72 hours, and for overseas customers, we provide remote diagnosis, video guidance, and rapid spare parts shipping (within 48 hours).